
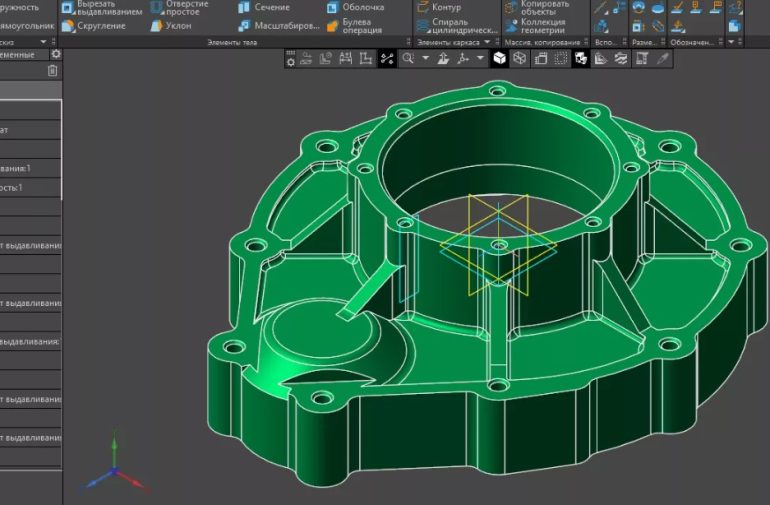
Грамотный подход к конструированию пластиковых компонентов на ранних этапах разработки позволяет избежать дорогостоящих переделок оснастки и существенно снизить итоговую цену выпускаемой партии. Анализ технологичности изделия еще до передачи чертежей в работу гарантирует стабильное качество, минимизацию производственных рисков и сокращение времени выхода продукта на рынок.
Первое правило касается равномерности толщины стенок. Резкие перепады сечений приводят к неравномерному охлаждению, что вызывает внутренние напряжения, коробление и усадочные раковины. Второе правило предписывает обязательное использование литейных уклонов. Даже минимальный угол в один-два градуса значительно облегчает извлечение детали из формообразующей полости и предотвращает появление царапин на поверхности.
Третье правило гласит, что ребра жесткости должны быть тоньше основной стенки, обычно на сорок-шестьдесят процентов, чтобы избежать дефектов усадки на лицевой стороне. Четвертое правило касается проектирования бобышек под крепеж: они должны быть усилены ребрами у основания и не иметь излишней массивности. Пятое правило требует скругления всех острых кромок и внутренних углов, так как острые углы являются концентраторами напряжений и точками потенциального разрушения.
Шестое правило заключается в минимизации сложных внутренних подрезов, которые требуют использования дорогостоящих выдвижных механизмов или ручных вставок в оснастке. Седьмое правило касается правильного выбора места впуска литника: он должен располагаться в наиболее толстом сечении детали для обеспечения направленного затвердевания от дальних краев к точке впуска. Восьмое правило рекомендует закладывать реалистичные допуски, соответствующие возможностям конкретного полимера, а не требовать металлической точности от пластика.
Девятое правило напоминает о необходимости учета усадки конкретного материала при создании 3D-модели, так как разные полимеры сжимаются по-разному. Десятое правило призывает к максимальной простоте геометрии: каждое лишнее усложнение формы напрямую увеличивает сложность и цену инструмента.
| Правило DFM | Рекомендуемое значение или действие | Экономический эффект |
|---|---|---|
| Толщина стенок | Равномерная, без резких переходов | Снижение брака из-за коробления |
| Литейные уклоны | Минимум 1-2 градуса для внешних стен | Увеличение срока службы оснастки |
| Ребра жесткости | Толщина 50-60% от основной стенки | Отсутствие усадочных раковин |
| Внутренние углы | Радиус скругления не менее 0.5 мм | Повышение ударопрочности детали |
Например, добавление небольших фасок на острые кромки корпуса прибора не только улучшает эстетическое восприятие и безопасность изделия, но и предотвращает концентрацию механических напряжений, которые неизбежно привели бы к растрескиванию детали при транспортировке или эксплуатации.
Инвестиция часа времени инженера на этапе проектирования экономит десятки часов работы технологов и конструкторов оснастки на этапе производства, а также предотвращает финансовые потери от бракованной партии.
Организуя производство изделий из пластмасс, наши специалисты бесплатно проводят аудит предоставленных 3D-моделей на соответствие этим принципам. Мы выявляем потенциальные проблемы до начала резки металла, что является залогом успешного запуска проекта.
Процесс литье пластмасс под давлением будет максимально стабильным и предсказуемым только в том случае, если геометрия детали разработана с учетом физических законов течения расплава и термодинамики охлаждения полимера.
Качественное изготовление пресс форм начинается задолго до запуска станков с ЧПУ, именно с детальной проработки конструкторской документации и устранения всех технологических противоречий в чертеже заказчика.
Соблюдение правил проектирования для литья под давлением является фундаментом рентабельного производства. Продуманная геометрия детали позволяет использовать менее сложную оснастку, сократить время цикла и получить продукт высочайшего качества при минимальных затратах.