
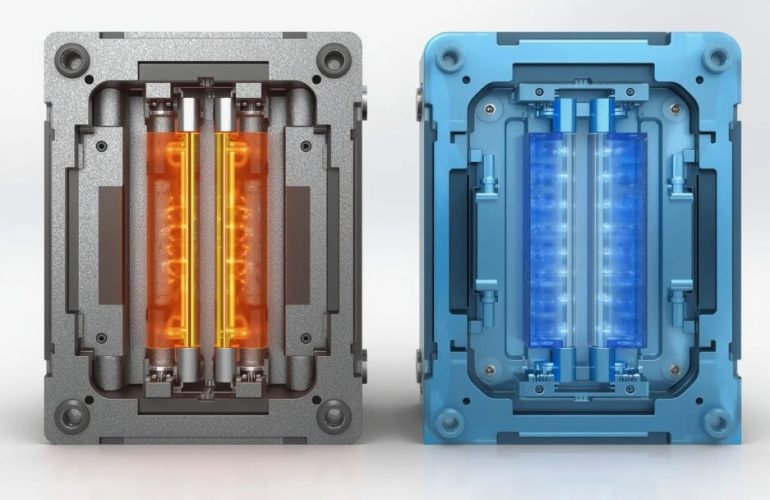
Выбор типа литниковой системы — одно из ключевых решений при проектировании оснастки для литья пластмасс. Этот выбор напрямую влияет на себестоимость изделия, скорость производственного цикла, количество отходов и общее качество продукции. Понимание принципов работы, преимуществ и ограничений каждой системы позволяет принять обоснованное решение, соответствующее экономическим и технологическим задачам конкретного производства.
Изготовление пресс-форм с правильным выбором литниковой системы начинается с анализа планируемого тиража, типа перерабатываемого материала и требований к себестоимости готового изделия. Каждый тип системы имеет свою область оптимального применения.
Принцип работы холодноканальной системы
В холодноканальной литниковой системе (ХКС) литник и каналы, по которым расплав поступает в гнезда формы, не имеют подогрева. После каждого цикла литья пластик в этих каналах застывает вместе с изделием и удаляется как отход или перерабатывается вторично. Это традиционная и наиболее распространенная конструкция, проверенная десятилетиями эксплуатации.
Пример: при производстве пластиковых крышек диаметром 30 мм в холодноканальной форме на каждое изделие приходится литник длиной 40 мм и диаметром 4 мм, который после охлаждения удаляется и либо выбрасывается, либо дробится для повторного использования.
Принцип работы горячеканальной системы
Горячеканальная система (ГКС) оснащается независимыми зонами нагрева, которые поддерживают пластик в расплавленном состоянии на протяжении всего производственного цикла. Литник и каналы не застывают, и в изделие поступает только свежий расплав. После открытия формы извлекается только готовое изделие без литниковых отходов.
Пример: при производстве тех же крышек в горячеканальной форме литник отсутствует как таковой — расплав подается непосредственно в полость через сопло-наконечник с подогревом, что исключает образование отходов и сокращает цикл на 15-20%.
Сравнительные характеристики систем
| Параметр | Холодноканальная (ХКС) | Горячеканальная (ГКС) |
|---|---|---|
| Стоимость оснастки | Низкая (базовая) | В 2-4 раза выше |
| Отходы материала | 15-40% от массы изделия | Минимальные (только при запуске) |
| Длительность цикла | Базовая | На 10-25% короче |
| Энергопотребление | Минимальное | Дополнительно 3-10 кВт |
| Сложность обслуживания | Простое | Требует квалификации |
| Срок изготовления формы | Короче на 2-4 недели | Дольше (интеграция ГКС) |
| Окупаемость | Не требуется | От 100 000 до 500 000 циклов |
Преимущества холодноканальной системы
Основное преимущество ХКС — низкая стоимость изготовления пресс-формы. Отсутствие дорогостоящего горячеканального блока, терморегуляторов и сложной системы управления делает такую оснастку доступной для малого и среднего бизнеса. Обслуживание не требует высокой квалификации персонала.
Холодноканальные системы универсальны: они подходят для переработки практически всех термопластов, включая материалы с узким диапазоном температур переработки. Смена цвета или марки пластика происходит быстро и не требует длительной промывки каналов.
Пример: для производства опытной партии изделий тиражом 10 000 штук холодноканальная форма обойдется в 600 000 рублей, тогда как аналогичная форма с ГКС будет стоить около 1 800 000 рублей. Разница в 1 200 000 рублей не окупится при таком малом тираже.
Преимущества горячеканальной системы
ГКС обеспечивает значительную экономию материала, что критически важно при переработке дорогих инженерных пластиков. Отсутствие литниковых отходов исключает необходимость их дробления, хранения и повторной переработки, что снижает трудозатраты и риск ухудшения качества вторичного материала.
Сокращение цикла литья повышает производительность оборудования. При массовом производстве это дает существенный экономический эффект. Также ГКС обеспечивает более стабильное качество изделий за счет постоянного давления и температуры расплава.
«При производстве изделий из поликарбоната стоимостью 400 рублей за килограмм горячеканальная система окупается уже через 80 000 циклов за счет экономии материала и сокращения цикла.»
Сферы применения холодноканальных систем
ХКС оптимальна для следующих случаев:
- Малые и средние серии (до 100 000 циклов)
- Производство из недорогих материалов (полипропилен, полиэтилен)
- Частая смена цветов или марок пластика
- Ограниченный бюджет на оснастку
- Производство крупногабаритных изделий с большим объемом литника
- Изготовление прототипов и опытных партий
Сферы применения горячеканальных систем
ГКС экономически оправдана в следующих ситуациях:
- Крупносерийное производство (свыше 300 000 циклов)
- Переработка дорогих инженерных пластиков
- Высокие требования к качеству поверхности изделия
- Необходимость минимизации отходов материала
- Производство тонкостенных изделий с коротким циклом
- Многогнездные формы с большим количеством изделий
Пример: при производстве медицинских шприцев тиражом 5 миллионов штук в год из полипропилена стоимостью 150 рублей за килограмм горячеканальная форма с 32 гнездами окупается за 6 месяцев за счет экономии 25 тонн материала ежегодно.
Комбинированные решения
Существуют комбинированные системы, где часть каналов выполняется холодными, а наиболее ответственные узлы подогреваются. Это позволяет снизить стоимость оснастки по сравнению с полной ГКС, но получить часть преимуществ горячеканального литья.
Выбор между горячеканальной и холодноканальной системой — это всегда экономический расчет. Для малых серий и недорогих материалов холодноканальная система остается оптимальным решением. Для массового производства, дорогих пластиков и высоких требований к качеству горячеканальная система обеспечивает значительную экономию в долгосрочной перспективе. Правильное решение принимается на основе анализа планируемого тиража, стоимости материала и требований к производительности.